
Aspiración industrial en mecanizado de metales: cómo elegir la solución adecuada
El mecanizado de metales es un sector estratégico de la industria española que engloba operaciones de fresado, torneado, rectificado, taladrado y mecanizado de control numérico por computadora (CNC). En España existen más de 4290 empresas dedicadas exclusivamente al mecanizado de metales destinados a la fabricación de componentes de precisión para los sectores de automoción, aeronáutica e industria pesada, generando una cifra de negocio media que supera los dos millones de euros por empresa. La actividad se concentra en regiones como País Vasco, Cataluña, Madrid y Comunidad Valenciana, donde la precisión, la productividad y la seguridad industrial son factores competitivos determinantes.
En este entorno industrial, la aspiración industrial en el mecanizado de metales deja de ser una operación de limpieza accesoria para convertirse en un elemento crítico del proceso productivo. Cada operación de mecanizado genera residuos que, si no se gestionan adecuadamente, comprometen la seguridad de los trabajadores, la calidad de las piezas, la vida útil de las máquinas-herramienta, y finalmente el cumplimiento normativo.
Este artículo analiza de forma completa cómo abordar la aspiración industrial en talleres de mecanizado, qué tipos de residuos hay que controlar y cómo seleccionar la solución más adecuada entre las opciones disponibles en el mercado español.
¿Por qué la aspiración industrial es crítica en el mecanizado?
En una línea de mecanizado, la importancia de un sistema de aspiración bien dimensionado es una parte del proceso productivo que se apoya en cinco pilares fundamentales:
Seguridad y prevención de riesgos
Los polvos metálicos finos, especialmente los de aluminio, magnesio y titanio, pueden formar atmósferas explosivas cuando se suspenden en el aire en concentraciones adecuadas. Una chispa eléctrica o una superficie caliente puede desencadenar una explosión con consecuencias devastadoras. Asimismo, las virutas acumuladas suponen riesgo de cortes, caídas y quemaduras por contacto con metal recién mecanizado.
Calidad de la pieza mecanizada
El polvo metálico depositado sobre las piezas o en las zonas de trabajo puede rayar superficies de precisión durante la manipulación o en la fase de mecanizado posterior. En sectores como la aeronáutica, donde la tolerancia al error es mínima, incluso una partícula microscópica puede comprometer la integridad de un componente crítico.
Productividad y reducción de paradas
La acumulación de virutas en la zona de corte obliga a detener la máquina para realizar limpiezas manuales frecuentes, interrumpiendo el flujo productivo. Un sistema de aspiración profesional es eficaz y elimina estos residuos en origen, reduciendo las paradas no programadas de mantenimiento y, por el contrario, aumenta el tiempo de funcionamiento de las máquinas-herramienta.
Salud laboral de los operarios
La exposición prolongada de los trabajadores a polvos metálicos está asociada al desarrollo de enfermedades respiratorias crónicas. Algunos metales, como el cromo hexavalente generado en el mecanizado de aceros inoxidables, están clasificados como cancerígenos. La normativa española y europea (reglamentos REACH y CLP) establece límites de exposición profesional que solo pueden cumplirse mediante sistemas de aspiración eficaces.
Mantenimiento y vida útil de la maquinaria
El polvo metálico es abrasivo. Cuando penetra en los husillos, guías y sistemas de lubricación de las máquinas CNC, acelera el desgaste y aumenta los costes de mantenimiento. Una aspiración eficaz protege la inversión en maquinaria, que en muchos casos representa varios cientos de miles de euros por equipo.
Una aspiración bien elegida convierte la limpieza en una operación rápida, repetible y segura, que se integra en el ritmo de la planta en lugar de interrumpirlo.
Residuos del mecanizado: tipos y riesgos específicos
Cada operación de mecanizado genera un tipo de residuo con características y riesgos diferentes. Conocerlos es el primer paso para seleccionar la solución de aspiración adecuada.
Virutas metálicas
Son el residuo más abundante en el mecanizado. Pueden ser:
- Cortas y fragmentadas: típicas del fresado y taladrado, relativamente fáciles de aspirar
- Largas y enrolladas: propias del torneado de alta velocidad, pueden enredarse en las mangueras y requieren sistemas de aspiración con entradas de gran diámetro y potencia suficiente.
Riesgos: cortes, quemaduras por temperatura residual, obstrucción de sistemas de aspiración si no están dimensionados.
Polvo metálico fino
Se genera en operaciones de rectificado, pulido, lijado y mecanizado de alta velocidad. Son partículas de tamaño inferior a 10 micras que pueden permanecer suspendidas en el aire durante horas.
Los riesgos específicos que presenta este tipo de polvo dependen del material:
- Aluminio: polvo altamente explosivo, requiere certificación ATEX.
- Titanio: polvo fino que requiere filtración de alta eficiencia (clase H).
- Magnesio: extremadamente reactivo, riesgo de ignición espontánea.
- Acero inoxidable: puede contener cromo hexavalente, un agente cancerígeno.
- Fibra de carbono (composites): partículas que irritan vías respiratorias y piel.
Taladrina y refrigerantes
Los fluidos de corte son utilizados para refrigerar y lubricar la herramienta y la pieza, y mejorar la calidad del mecanizado. Entre ellos, las taladrinas son fluidos de base acuosa (90-95%) según el producto y la aplicación. Durante el mecanizado, la taladrina arrastra virutas y partículas metálicas finas. Mientras que las virutas quedan impregnadas en el fluido, las partículas más finas pueden acumularse en el fondo de las bandejas y los depósitos, generando lodos. En estas tareas de limpieza, la aspiración industrial permite recoger tanto el líquido acumulado como los sólidos que contiene.
Riesgos: el contacto con el fluido o la inhalación de nieblas puede exponer al personal a sus componentes. En los circuitos de recirculación pueden proliferar bacterias y hongos, y los derrames aumentan el riesgo de resbalones. El fluido usado y los lodos recogidos deben gestionarse conforme a su clasificación como residuos.
Lodos y mezclas complejas
Durante el mecanizado, la taladrina arrastra partículas metálicas finas y pequeños fragmentos de viruta. Estos sólidos pueden sedimentar en el fondo de las bandejas y los depósitos de la máquina-herramienta y formar un lodo que se retira durante las tareas de limpieza y mantenimiento.
Riesgos: el equipo debe ser apto para recoger líquidos con sólidos en suspensión y para trabajar con la consistencia del lodo acumulado. Cuando interesa gestionar el fluido y los sólidos por separado, puede utilizarse un sistema de separación sólido-líquido.
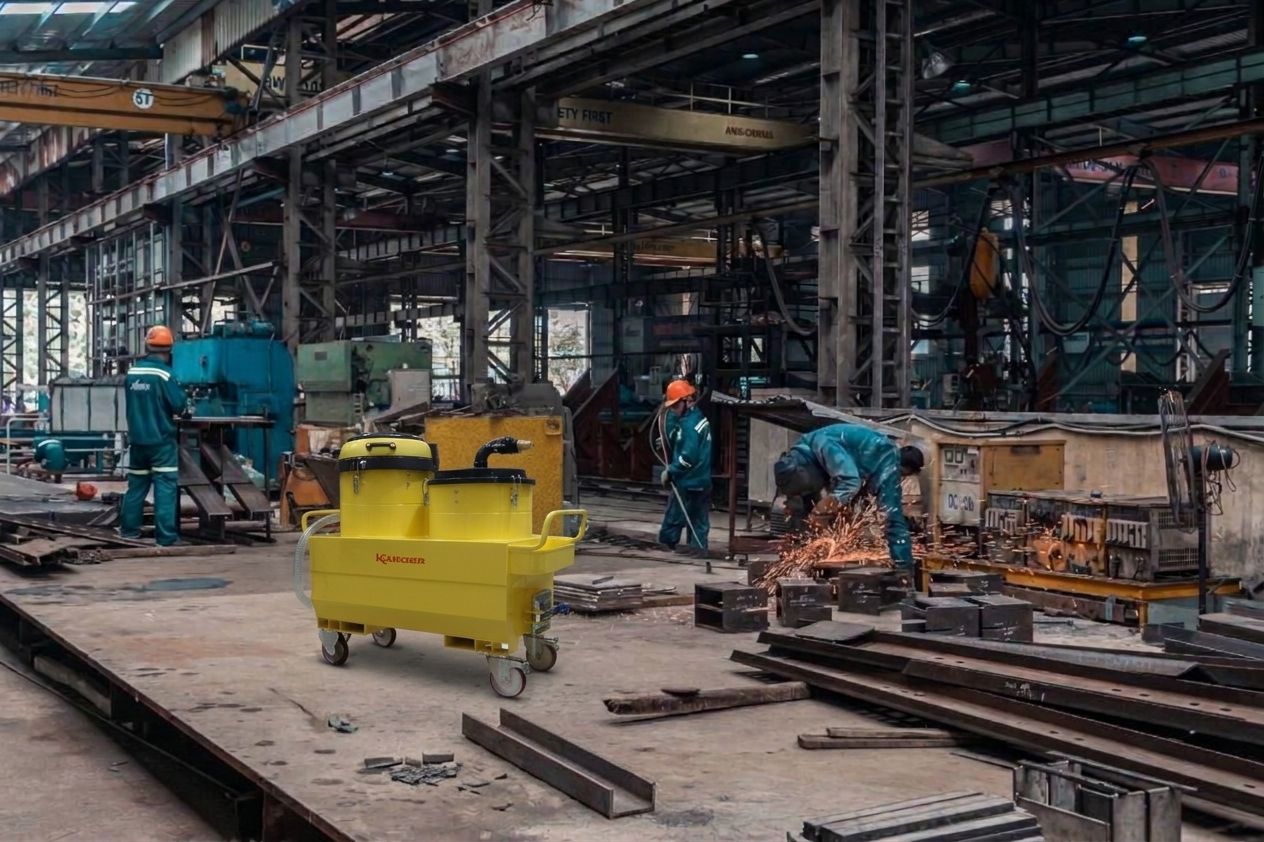
Aspiración industrial por sector de mecanizado de aplicación
Las necesidades de aspiración varían significativamente según el sector de actividad y los materiales que se mecanicen.
Sector automoción
El sector automoción es uno de los mayores consumidores de componentes mecanizados en España. Las líneas de producción trabajan con aluminio (bloques de motor, culatas, piezas de suspensión), fundición de hierro y acero.
Características del proceso:
- Altos volúmenes de producción.
- Cambios rápidos de piezas.
- Uso intensivo de taladrina.
- Necesidad de continuidad operativa.
Requerimientos de aspiración:
- Equipos robustos para servicio continuo.
- Capacidad para aspirar mezclas de virutas y taladrina.
- Sistemas de separación que permitan reutilizar el refrigerante.
- Fácil vaciado y mantenimiento.
Solución recomendada:
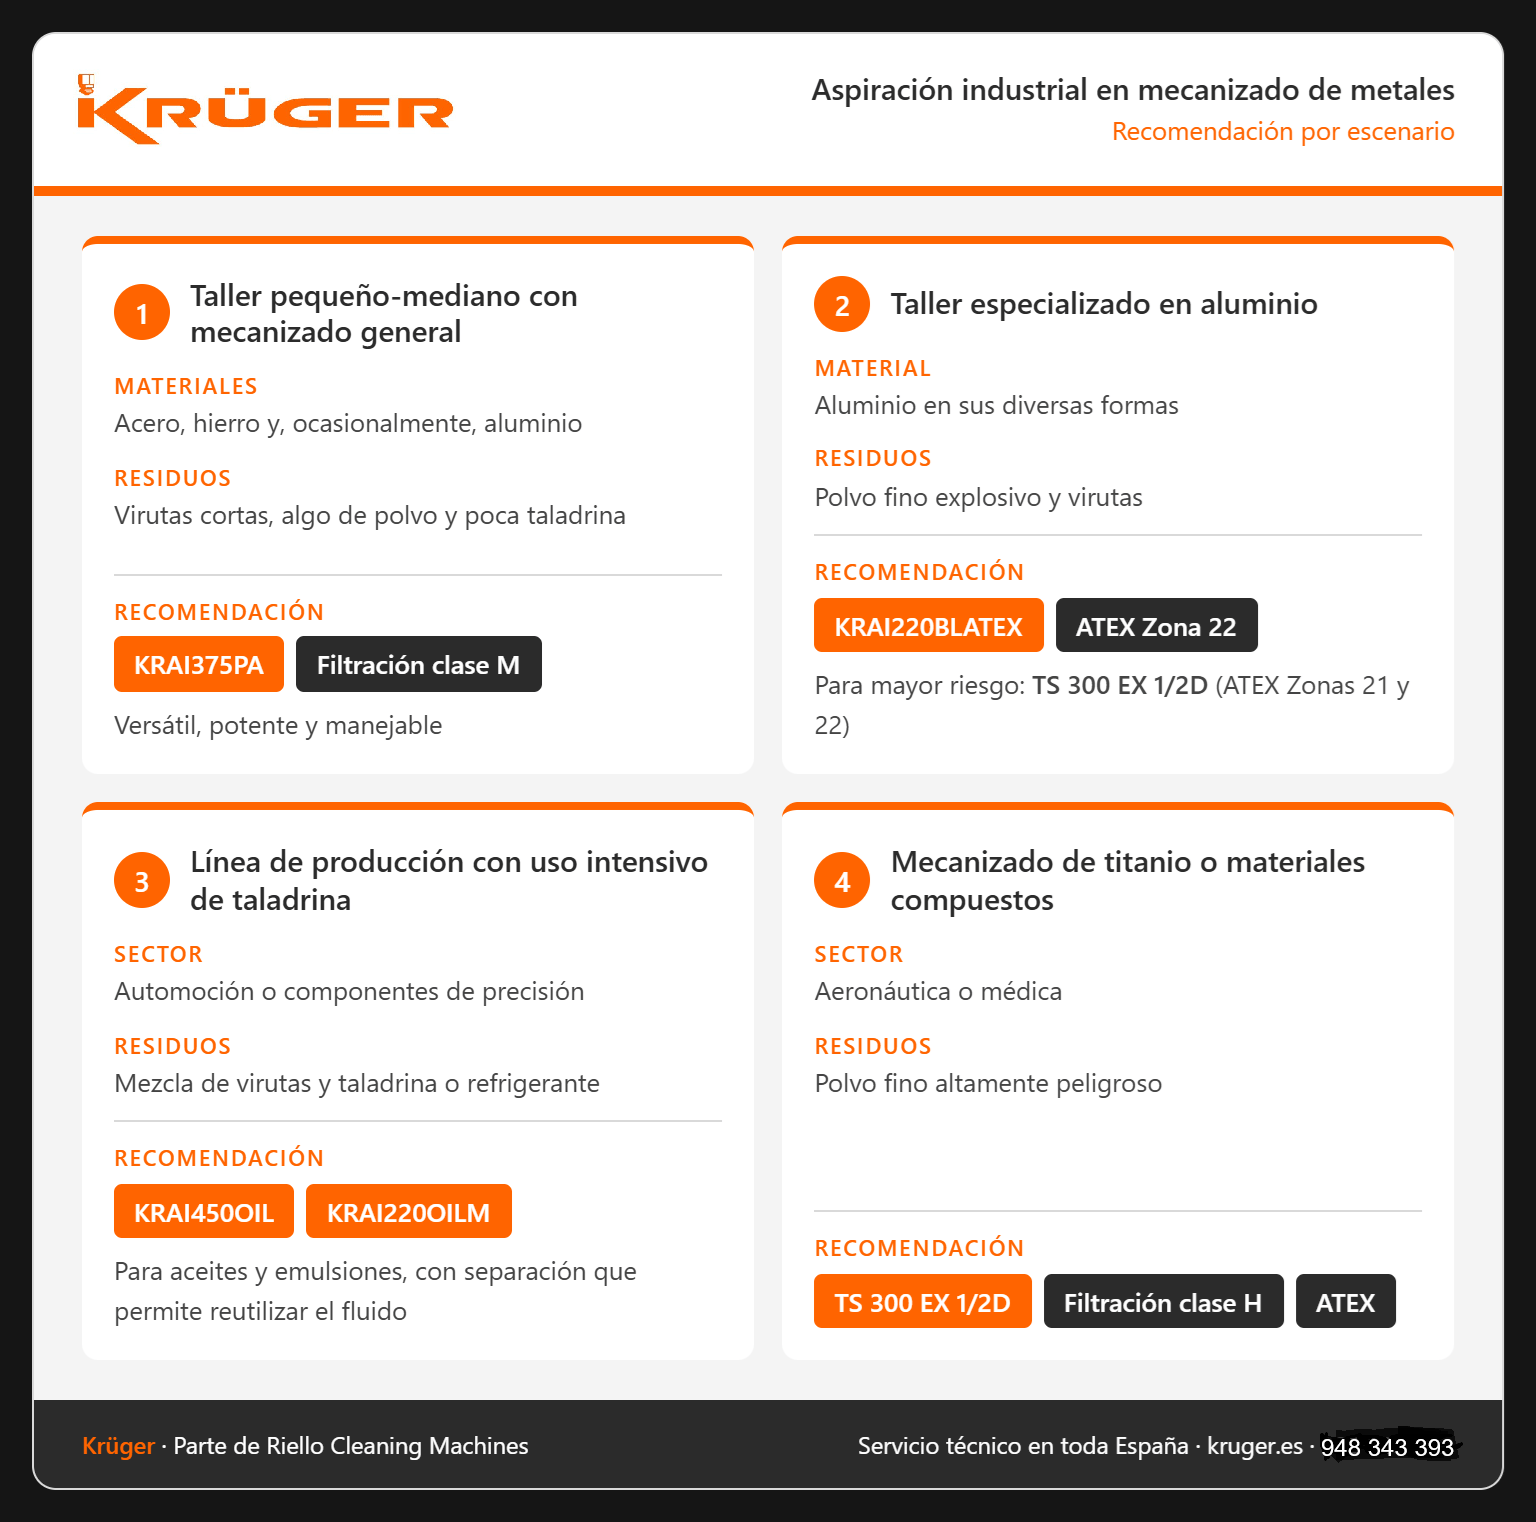
Los modelos KRÜGER de la gama KRAI375PA son ideales para aspirar virutas de metal y polvos generados en el mecanizado de componentes de automoción. Sus 3 motores monofásicos tipo by-pass con interruptores independientes ofrecen la potencia necesaria, mientras que su entrada de aspiración tangencial asegura una rápida deposición de los residuos. Para la gestión de taladrina y emulsiones, la línea KRAI450OIL permite la aspiración rápida y la reutilización de aceites y refrigerantes, reduciendo costes de eliminación de residuos.
Sector aeronáutico
El sector aeronáutico exige los más altos estándares de calidad y limpieza. Se mecanizan materiales como titanio, aluminio de alta resistencia y materiales compuestos (fibra de carbono).
Características del proceso:
- Exigencia de control de contaminación (FOD – Foreign Object Damage).
- Piezas de alto valor añadido.
- Necesidad de trazabilidad completa.
- Polvo fino con riesgo de explosividad.
Requerimientos de aspiración:
- Filtración de alta eficiencia (clase M o H).
- Certificación ATEX para polvo de aluminio y titanio.
- Sistemas que eviten la contaminación cruzada.
- Diseño que minimice la generación de polvo durante el vaciado.
Solución recomendada:
Para entornos aeronáuticos con riesgo de atmósferas explosivas, los aspiradores KRAI11ATEX, KRAI220BLATEX y KRAI400ATEX de KRÜGER están certificados ATEX para zonas 21 y 22. De gran caudal de aire, depresión y superficie filtrante, para usos intensivos y diseñados específicamente para la aspiración segura de polvo fino peligroso. Su sistema de filtración de alta superficie garantiza la retención de partículas microscópicas, cumpliendo los exigentes estándares de limpieza del sector.
Industria pesada
La industria pesada engloba la fabricación de maquinaria, equipos para minería, energía y construcción. Se mecanizan piezas de gran tamaño en acero, hierro fundido y aleaciones resistentes.
Características del proceso:
- Virutas grandes y pesadas.
- Entornos de trabajo exigentes.
- Piezas de grandes dimensiones.
- Necesidad de robustez y durabilidad.
Requerimientos de aspiración:
- Alta capacidad de depósito.
- Gran potencia de aspiración para virutas pesadas.
- Construcción robusta resistente a golpes y entornos agresivos.
- Capacidad de servicio continuo.
Solución recomendada:
La gama de aspiración para servicio intensivo de KRÜGER está diseñada para los entornos más exigentes. Estos equipos combinan una construcción robusta con motores de alto rendimiento capaces de aspirar virutas metálicas de gran tamaño y peso.
Cómo elegir la solución adecuada: criterios de decisión
La selección del aspirador industrial correcto depende de múltiples factores que deben evaluarse conjuntamente.
| Criterio | Aspectos a evaluar | Ejemplo para mecanizado |
| Tipo de residuo | Virutas largas/cortas, polvo fino, taladrina, mezclas. | Virutas de acero + taladrina → equipo sólidos-líquidos. |
| Material mecanizado | Acero, aluminio, titanio, magnesio, composites. | Aluminio → requiere certificación ATEX. |
| Caudal de aire | Volumen de aire que mueve el equipo (m³/h). | Para polvo fino: mínimo 300-400 m³/h. |
| Depresión | Fuerza de succión (mm/H2O o kPa). | Para virutas pesadas: alta depresión. |
| Clase de filtración | L, M o H según la peligrosidad del polvo. | Titanio o cromo VI → filtración clase H. |
| Certificación ATEX | Necesaria para atmósferas explosivas. | Polvo de aluminio o magnesio → ATEX obligatorio. |
| Capacidad de depósito | Volumen del contenedor (litros). | Producción continua → depósito grande o vaciado automático. |
| Sólidos y líquidos | Capacidad para aspirar mezclas. | Uso de taladrina → equipo seco-húmedo. |
| Movilidad vs centralizada | Equipo móvil o sistema fijo conectado a varias máquinas. | Taller con pocas máquinas → móvil; línea de producción → centralizada. |
| Mantenimiento | Facilidad de limpieza de filtros, acceso a componentes. | Producción intensiva → sistema de limpieza automática de filtros. |
| Coste total de propiedad | Inversión inicial + consumo energético + mantenimiento + recambios. | Evaluar ciclo de vida completo, no solo precio de compra. |
Errores frecuentes al dimensionar la aspiración en mecanizado y cómo evitarlos
Elegir por precio, no por adecuación
Muchas empresas seleccionan el aspirador más económico sin evaluar si realmente se adapta a sus residuos. Un equipo infradimensionado se satura rápidamente, pierde eficacia y requiere mantenimiento constante, resultando más caro a largo plazo.
Solución: evaluar el coste total de propiedad, no solo la inversión inicial.
No considerar la certificación ATEX cuando es necesaria
Trabajar con polvo de aluminio, magnesio o titanio sin equipos ATEX certificados no solo pone en riesgo la seguridad, sino que expone a la empresa a sanciones administrativas importantes y responsabilidad penal en caso de accidente.
Solución: realizar una evaluación de riesgos de atmósferas explosivas y seleccionar equipos certificados según la zona de riesgo.
Filtración insuficiente para polvos finos
Utilizar filtros de clase L para polvos de titanio o acero inoxidable con cromo VI permite que partículas peligrosas pasen al ambiente respirado por los trabajadores.
Solución: seleccionar la clase de filtración según la peligrosidad del material: M para polvos moderadamente peligrosos, H para altamente peligrosos o cancerígenos.
Ubicación inadecuada del punto de aspiración
Incluso el mejor equipo es ineficaz si el punto de aspiración está demasiado lejos de la fuente de generación del residuo.
Solución: ubicar la boquilla de aspiración lo más cerca posible de la zona de corte, preferiblemente integrada en la máquina-herramienta.
Olvidar el mantenimiento periódico
Filtros saturados, mangueras obstruidas y contenedores llenos reducen drásticamente el rendimiento de cualquier sistema de aspiración.
Solución: establecer un plan de mantenimiento preventivo: limpieza o cambio de filtros según las horas de uso, revisión periódica de mangueras y accesorios, vaciado regular del contenedor.
En KRÜGER-GHIBLI recomendamos contratar unos programas de mantenimiento preventivo que garanticen la productividad de los equipos y el reemplazo regular de componentes como filtros, boquillas y mangueras.
Mantenimiento y servicio postventa
Un sistema de aspiración industrial es una inversión a largo plazo que requiere un mantenimiento adecuado para mantener su rendimiento óptimo.
Plan de mantenimiento básico
- Diario:
- Verificar el nivel de llenado del contenedor.
- Comprobar visualmente mangueras y accesorios en busca de obstrucciones o daños.
- Semanal:
- Limpiar los filtros según las instrucciones del fabricante.
- Inspeccionar las juntas y cierres herméticos.
- Mensual:
- Revisar el estado de las escobillas de los motores.
- Verificar la integridad del cable de alimentación y conectores.
- Comprobar el funcionamiento de los indicadores de filtro saturado.
- Anual:
- Mantenimiento completo por servicio técnico autorizado.
- Verificación de las características de rendimiento (caudal, depresión).
- Sustitución de componentes desgastados.
Preguntas frecuentes (FAQ)
¿Qué aspirador industrial se necesita para las virutas metálicas?
Para virutas metálicas se necesita un aspirador industrial con suficiente potencia de aspiración (depresión) y una entrada de aire de diámetro adecuado para evitar obstrucciones. Modelos como el KRÜGER KRAI375PA, con 3 motores by-pass y entrada tangencial, son especialmente adecuados ya que permiten aspirar tanto virutas cortas como largas de diferentes metales, incluyendo acero, hierro y aluminio.
¿Se pueden aspirar taladrina y virutas con la misma máquina?
Sí, pero se requiere un equipo específicamente diseñado para sólidos y líquidos. Los aspiradores de la gama KRÜGER KRAI450OIL y KRAI220OILM están diseñados para este propósito. Aspiran la mezcla de taladrina y virutas, separan los sólidos mediante sistemas de filtrado y permiten reutilizar el fluido refrigerante, reduciendo costes operativos y de gestión de residuos.
¿Cuándo es obligatorio un aspirador ATEX en mecanizado?
Es obligatorio utilizar un aspirador certificado ATEX cuando se trabaja con polvos metálicos combustibles (como aluminio, magnesio o titanio) en concentraciones que pueden formar atmósferas explosivas. La obligatoriedad se establece tras la evaluación de riesgos de atmósferas explosivas que toda empresa debe realizar según el Real Decreto 681/2017. Si la evaluación identifica zonas 21 o 22, los equipos utilizados en esas zonas deben tener la correspondiente certificación ATEX.
¿Qué filtración se necesita para polvo de aluminio o titanio?
Para polvo de aluminio, que es explosivo, se requiere como mínimo filtración clase M (eficiencia ≥ 99.9%), además de certificación ATEX. Para polvo de titanio, que además de ser fino puede ser peligroso por inhalación, se recomienda filtración clase H (eficiencia ≥ 99.995%). En ambos casos, los filtros deben ser antiestáticos para evitar la acumulación de cargas electrostáticas que puedan generar chispas.
¿Aspirador móvil o sistema centralizado para una línea de mecanizado?
La elección depende de la configuración del taller. Un aspirador móvil se recomienda para talleres con pocas máquinas, disposición variable o producción intermitente. Ofrece flexibilidad y menor inversión inicial. Modelos como el KRÜGER KRAI375PA con ruedas robustas son fáciles de desplazar entre puestos de trabajo.
Mientras que si se emplea un sistema centralizado, como las soluciones integrales a medida de KRÜGER, estamos ante el equipo ideal para líneas de producción continuas con varias máquinas trabajando simultáneamente. Ofrece mayor potencia, menor mantenimiento distribuido y vaciado centralizado. Requiere una inversión inicial mayor pero es más eficiente en operaciones de alto volumen.
La aspiración industrial en mecanizado, inversión estratégica que define la competitividad
La aspiración industrial en el mecanizado de metales no es un gasto, sino una inversión que se traduce en mayor seguridad, mejor calidad de producto, mayor productividad y cumplimiento normativo.
La clave para maximizar el retorno de esta inversión no radica en adquirir el equipo más potente o el más económico del mercado, sino en dimensionar correctamente la solución según las variables específicas de cada instalación: el tipo y volumen de residuos que genera cada proceso, los materiales que se mecanizan (especialmente crítico cuando se trabaja con polvos explosivos como el aluminio o el magnesio), la configuración física del taller, el ritmo de producción y la normativa aplicable al sector. Un sistema sobredimensionado supone un gasto innecesario; uno infradimensionado se convierte rápidamente en un problema operativo y de seguridad.
Una aspiración industrial bien dimensionada y bien gestionada es, en definitiva, el primer paso hacia un taller más seguro, eficiente, sostenible y más competitivo en el mercado actual. Es la diferencia entre reaccionar ante los problemas y prevenirlos. Es la diferencia entre gestionar un taller y dirigir una empresa industrial de futuro.

Comentarios desactivados